
Turnkey Industrial Machine Vision & Vision-Guided Robotic Automation Solutions
India’s Leading Industrial Machine Vision System Integrator for Smart Manufacturing
Mahajan Automation delivers AI-powered Industrial Machine Vision Systems and Vision-Guided Robotic Automation for automated inspection, quality control, measurement, identification, and defect detection—helping manufacturers achieve zero-defect production and Industry 4.0-ready automation. 3,000+ Automation Projects | Turnkey Solutions | AI & 2D/3D Vision | Robotic Integration
Complete Turnkey Industrial Machine Vision Solutions
Mahajan Automation provides complete turnkey Industrial Machine Vision Solutions, covering everything from process feasibility, vision application analysis, industrial camera and lighting selection to optical engineering, AI vision, and deep learning development. Our expertise also includes mechanical and electrical system design, PLC and robot integration, vision software, HMI, MES and SCADA connectivity, FAT, SAT, installation, commissioning, and operator training. With preventive maintenance and AMC support, we deliver customer-specific vision systems designed for high-speed inspection, accurate quality control, repeatable performance, and reliable production.

Advanced Machine Vision & Robotic Integration
Multi-Brand Industrial Robot Integration
Mahajan Automation integrates machine vision with FANUC, ABB, KUKA, Yaskawa, and Kawasaki industrial robots. Our vision-guided robotic systems adapt to product variations, positioning errors, and dynamic production environments. This enables flexible automation for inspection, handling, assembly, machine tending, and other manufacturing applications.
Dedicated Machine Vision Engineering Team
Our specialized machine vision and software engineering team develops customized solutions using AI, deep learning, OpenCV, 2D/3D image processing, GPU computing, and Edge AI. From camera calibration and lighting optimization to robot vision integration and analytics, our in-house expertise enables faster development, commissioning, and long-term technical support.
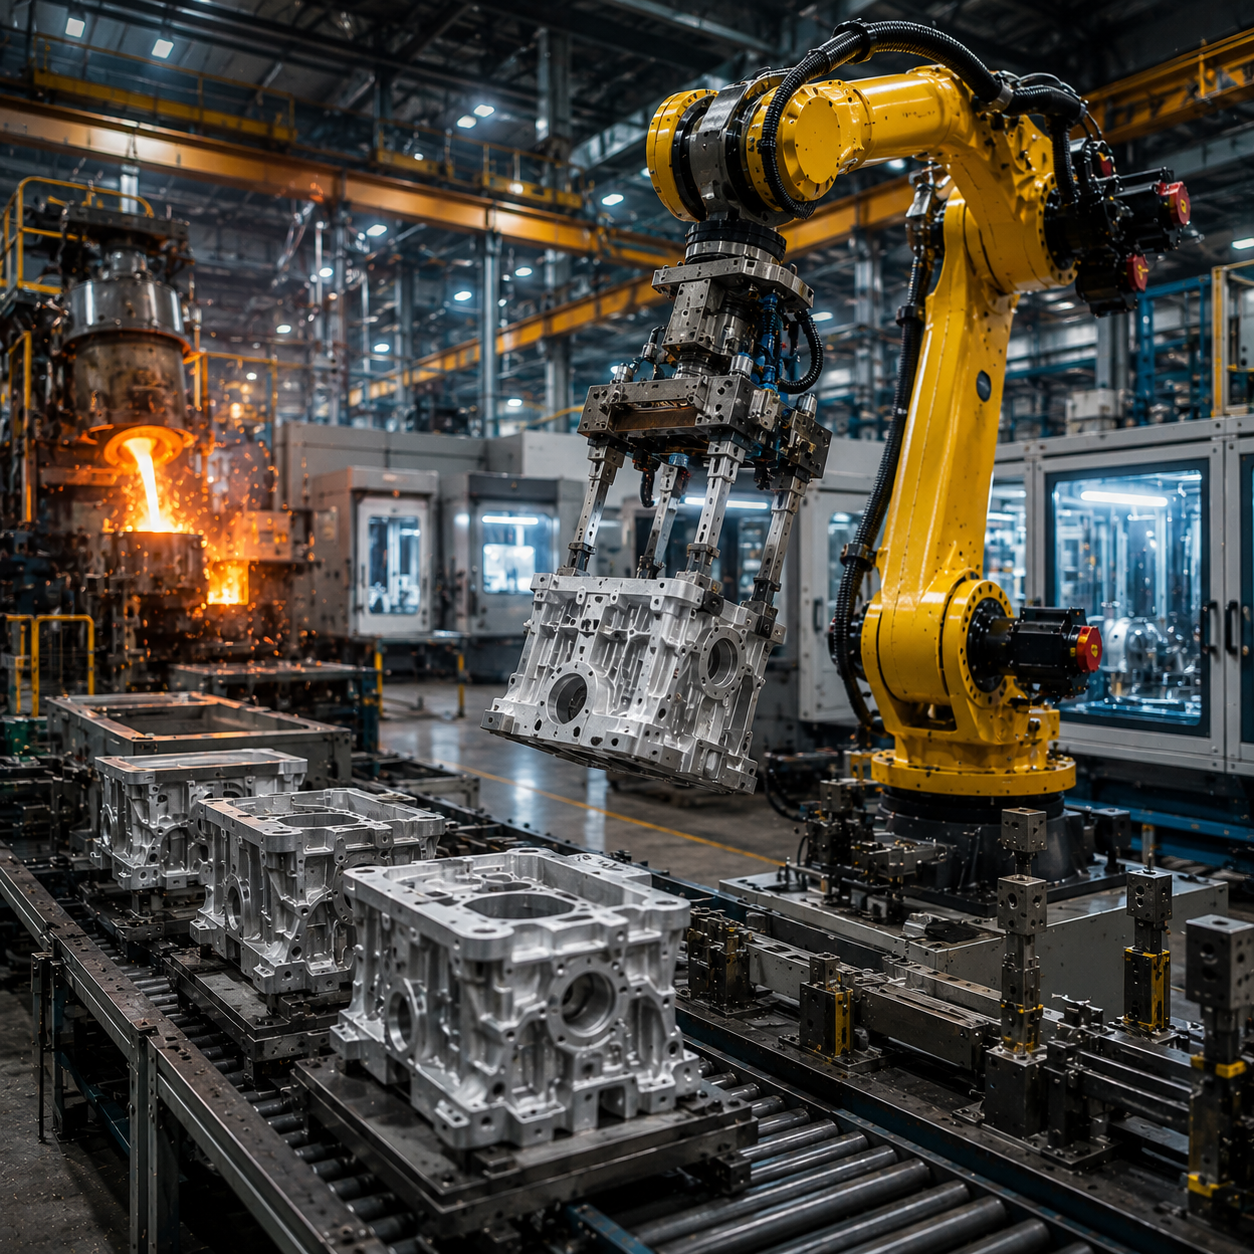
Industrial Machine Vision Applications
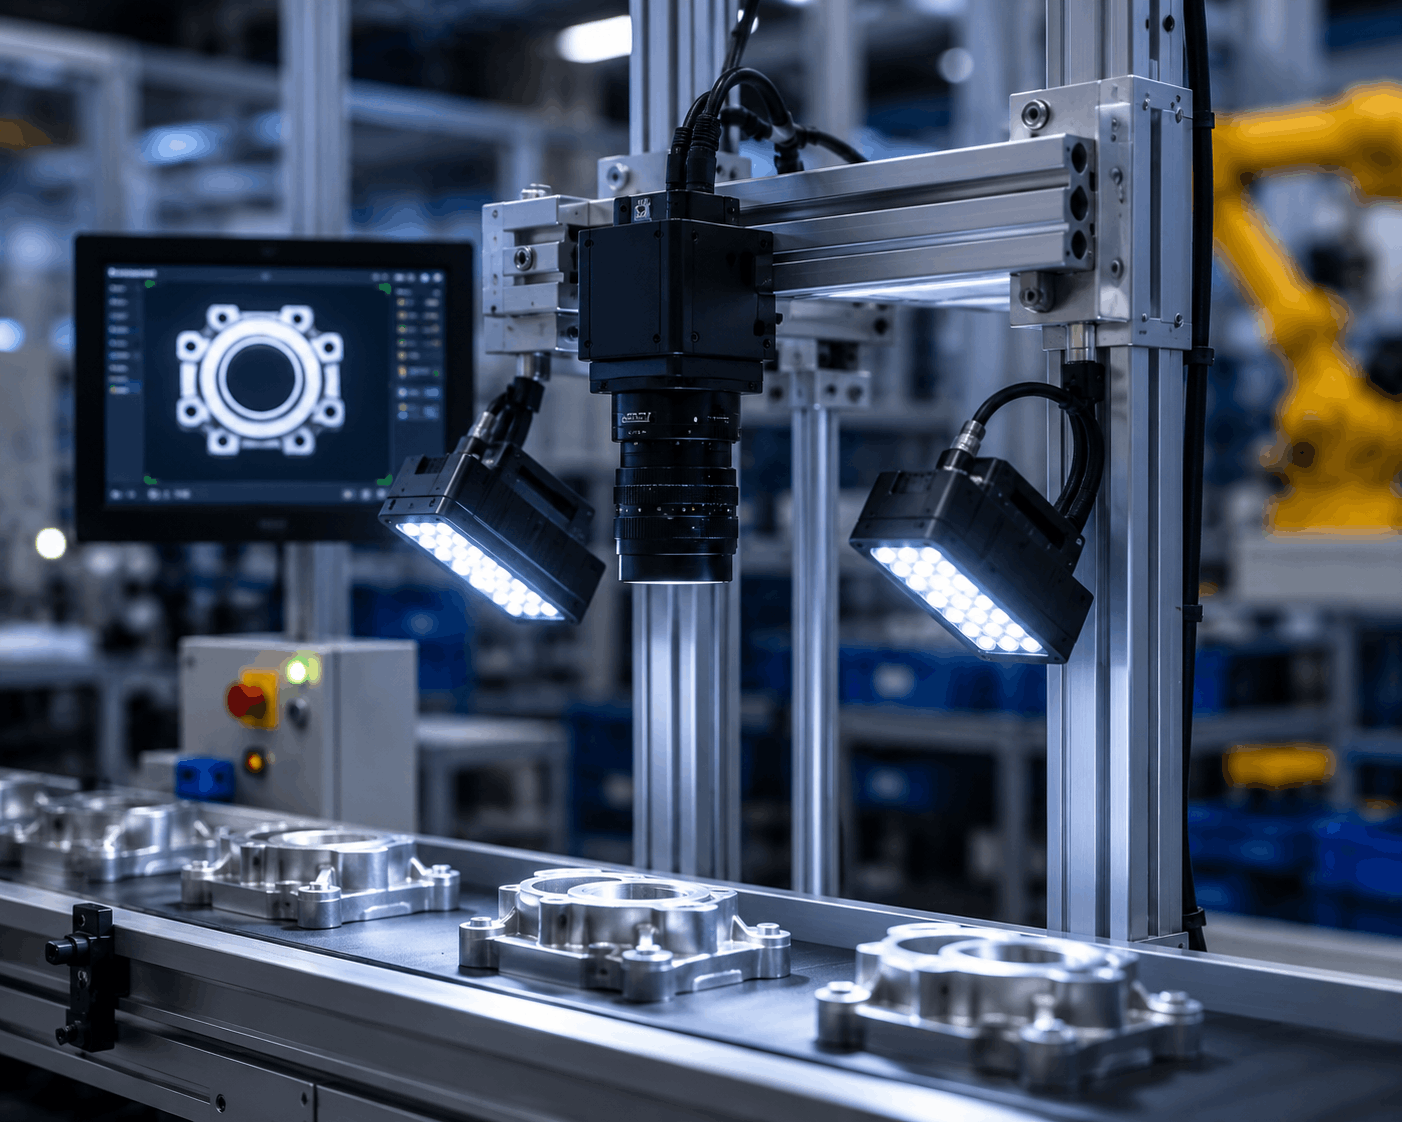
Automated Vision Inspection Systems
Automated vision inspection systems provide high-speed, repeatable, and reliable quality control for modern manufacturing. These systems detect surface defects, scratches, dents, cracks, weld defects, missing components, dimensional variations, holes, threads, seals, labels, and packaging errors. By replacing manual visual inspection, they improve consistency, production speed, traceability, and overall inspection efficiency while reducing inspection costs.
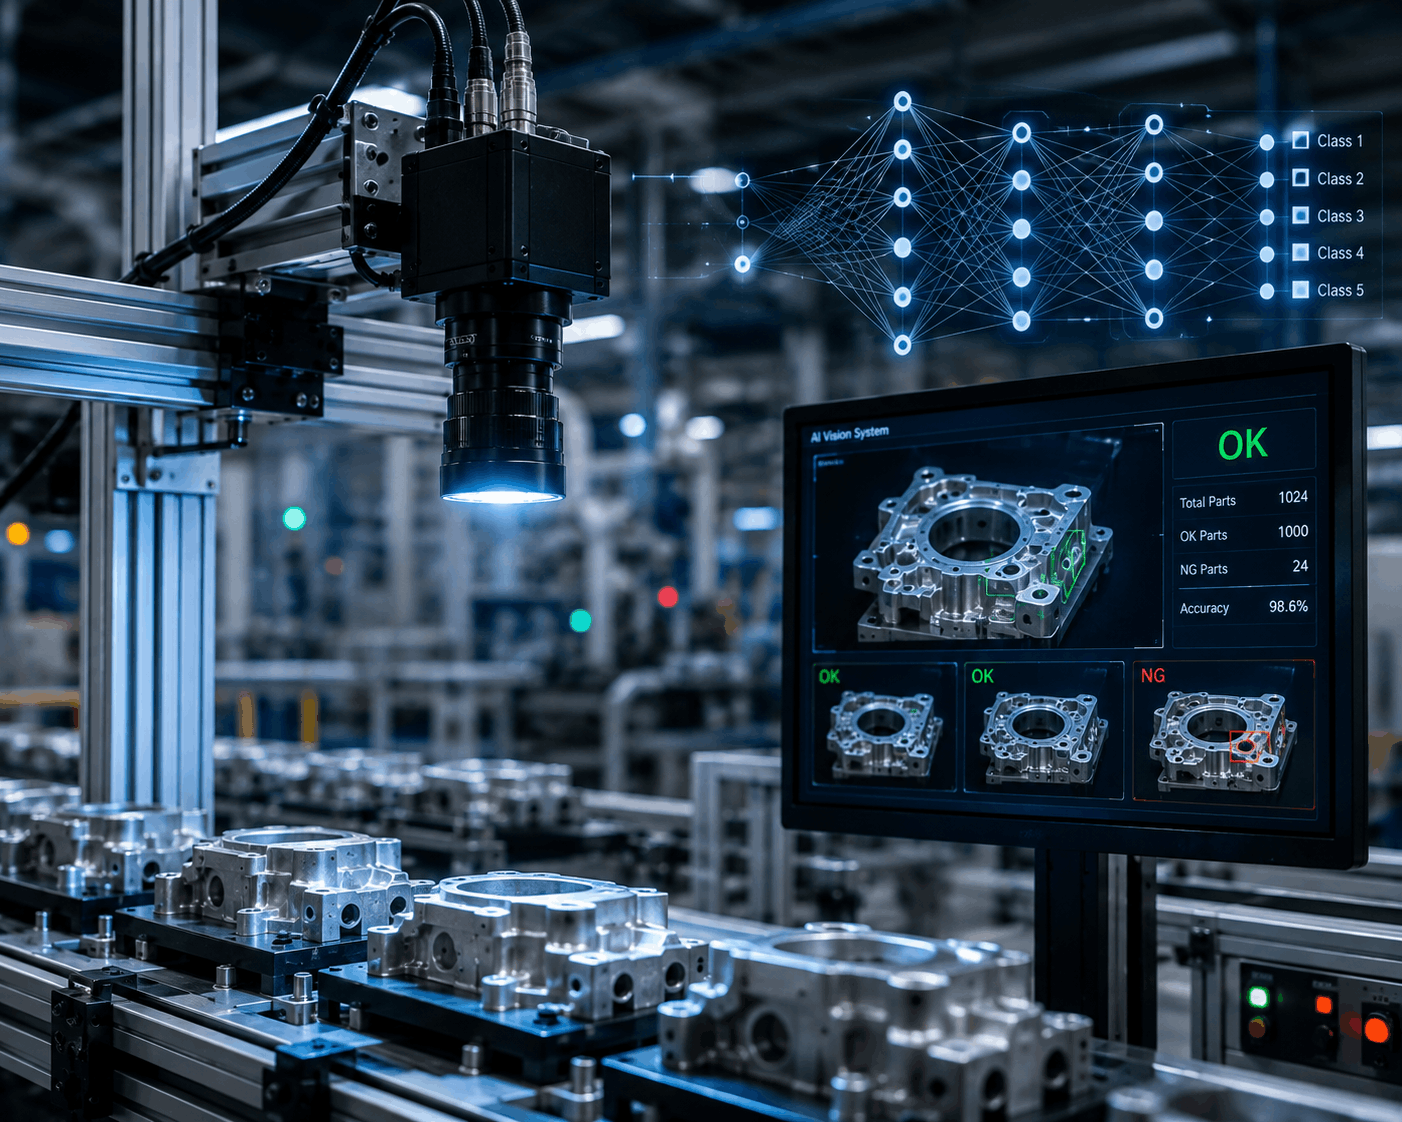
AI & Deep Learning Vision Systems
AI and deep learning vision systems enable advanced automated inspection for complex manufacturing defects that traditional rule-based systems may struggle to identify. Mahajan Automation’s AI vision solutions support surface defect classification, cosmetic inspection, pattern recognition, object detection, OCR verification, logo inspection, and product classification. Deep learning technology uses production data and feedback to continuously improve inspection performance.
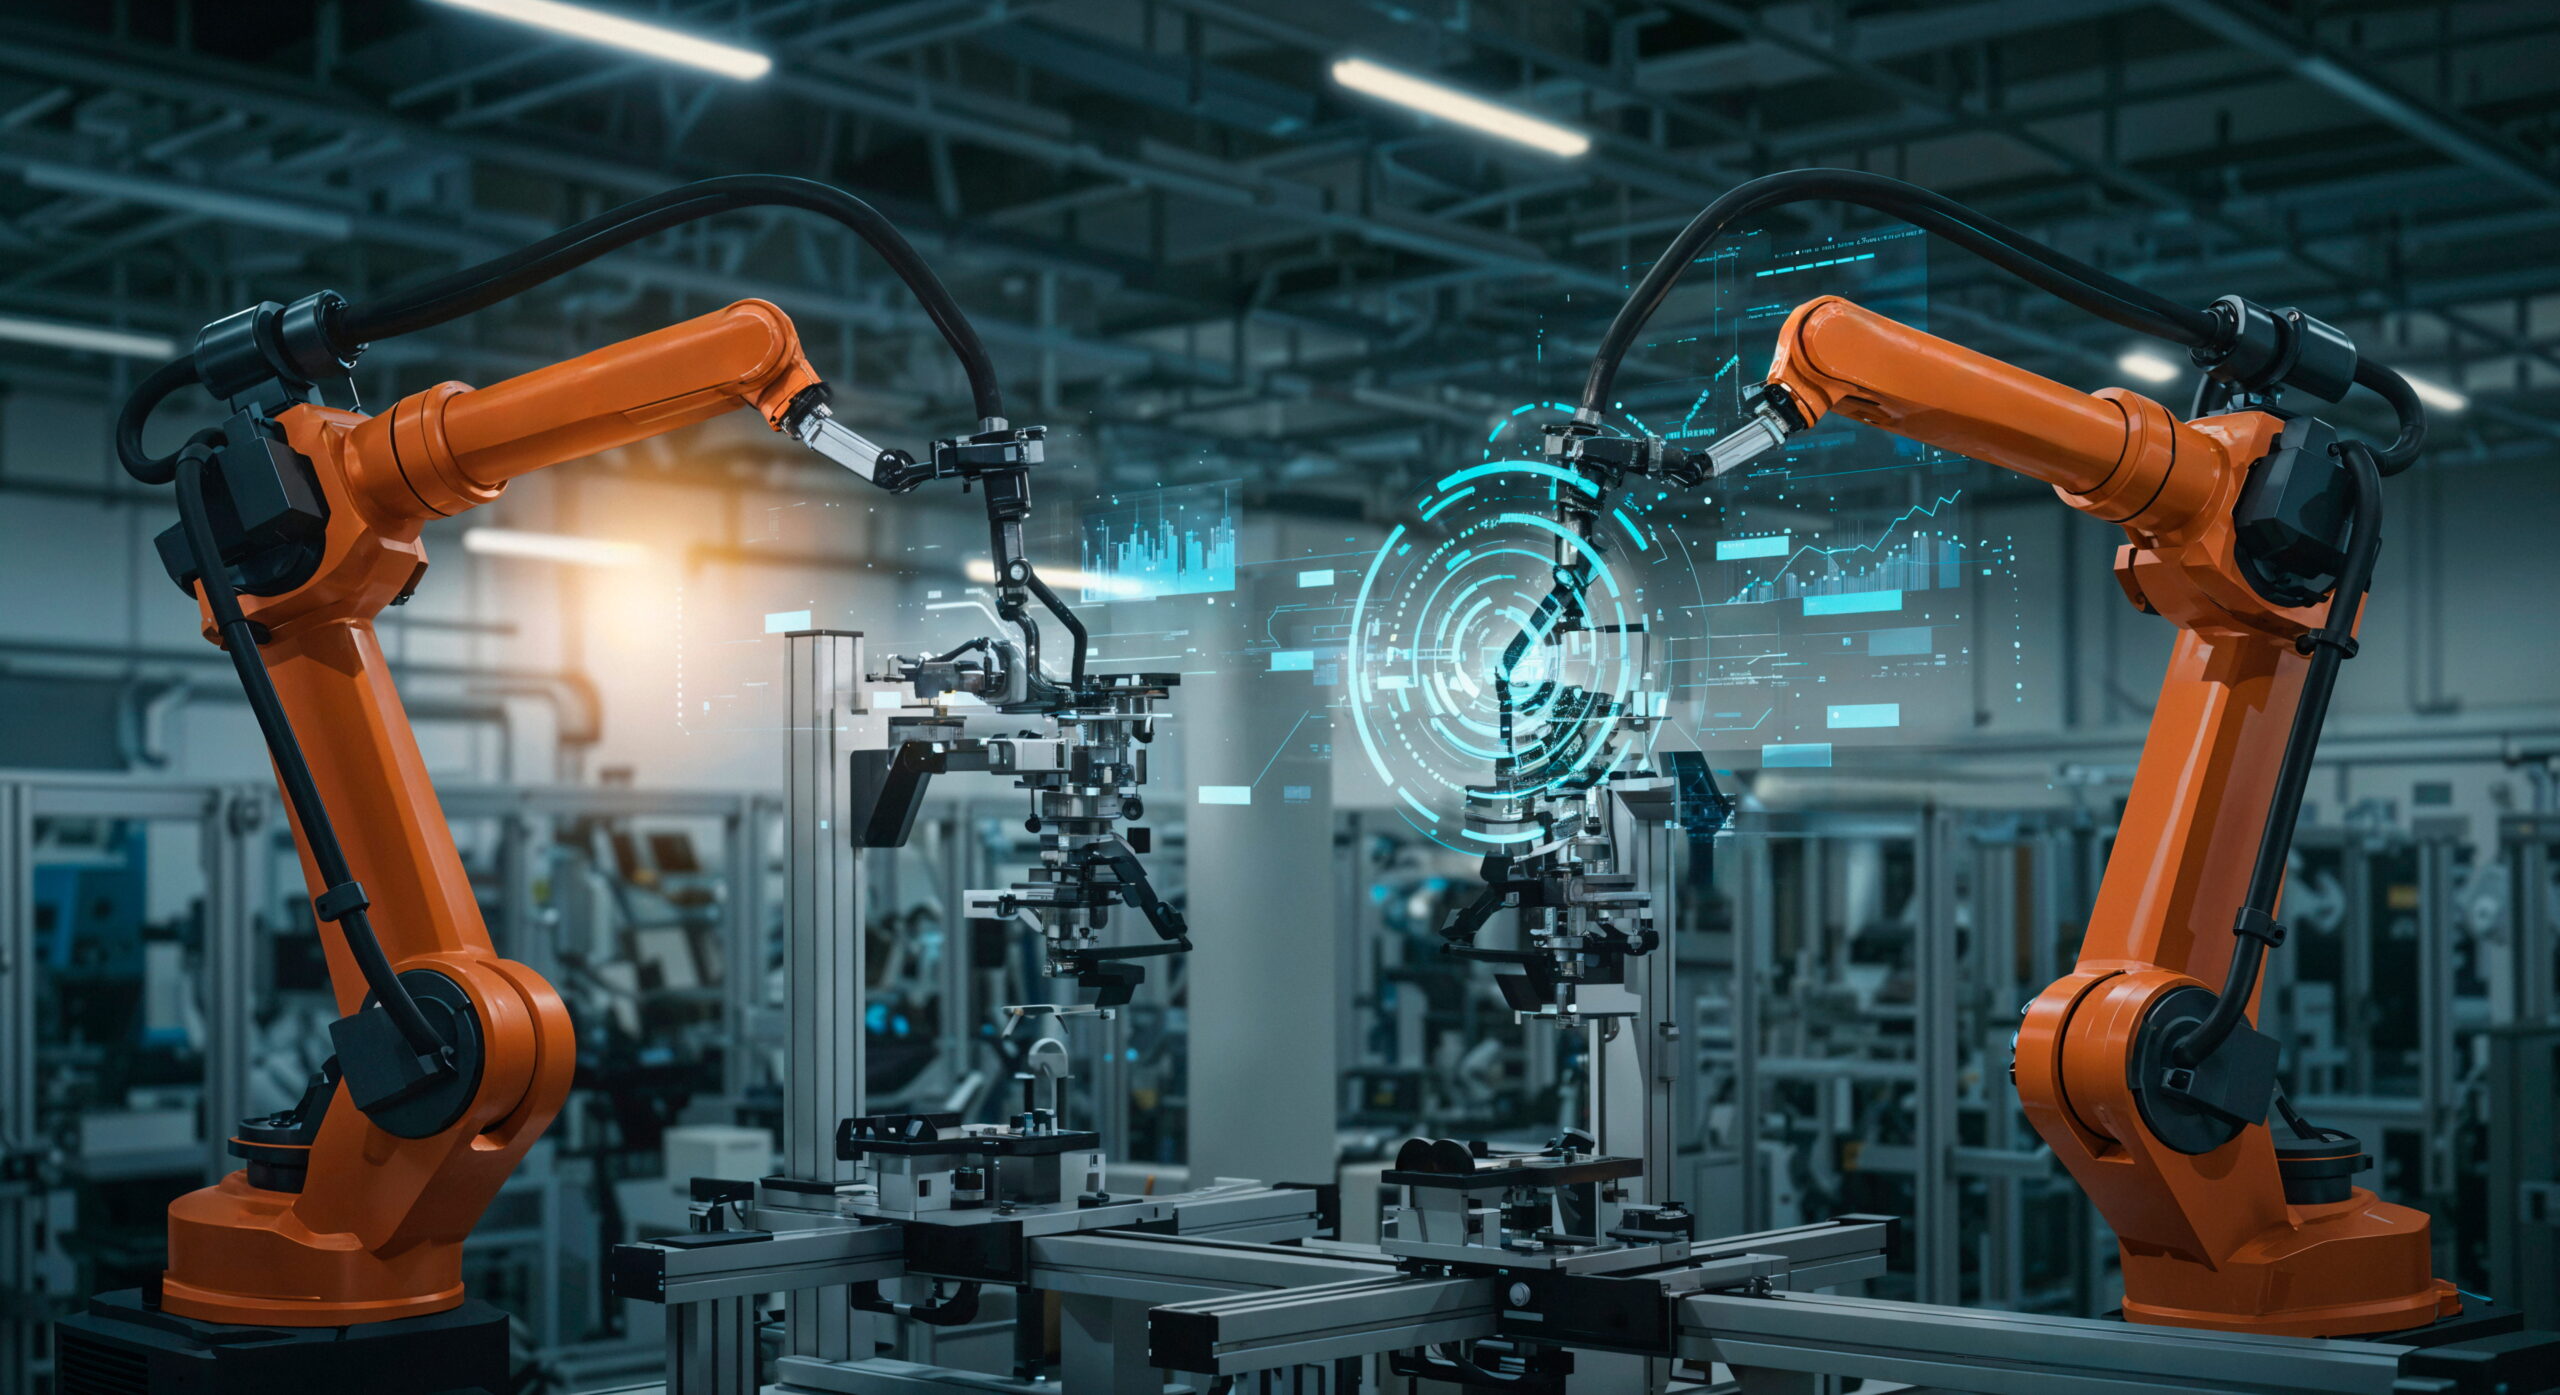
Vision-Guided Robotic Automation
Vision-guided robotic automation combines industrial machine vision with robots to intelligently locate, identify, and handle products with high precision. These systems support applications such as vision-guided pick and place, bin picking, part localization, assembly, conveyor tracking, machine tending, packaging, palletizing, and depalletizing. The technology improves manufacturing flexibility and reduces the need for manual positioning and intervention.
2D & 3D Machine Vision Systems
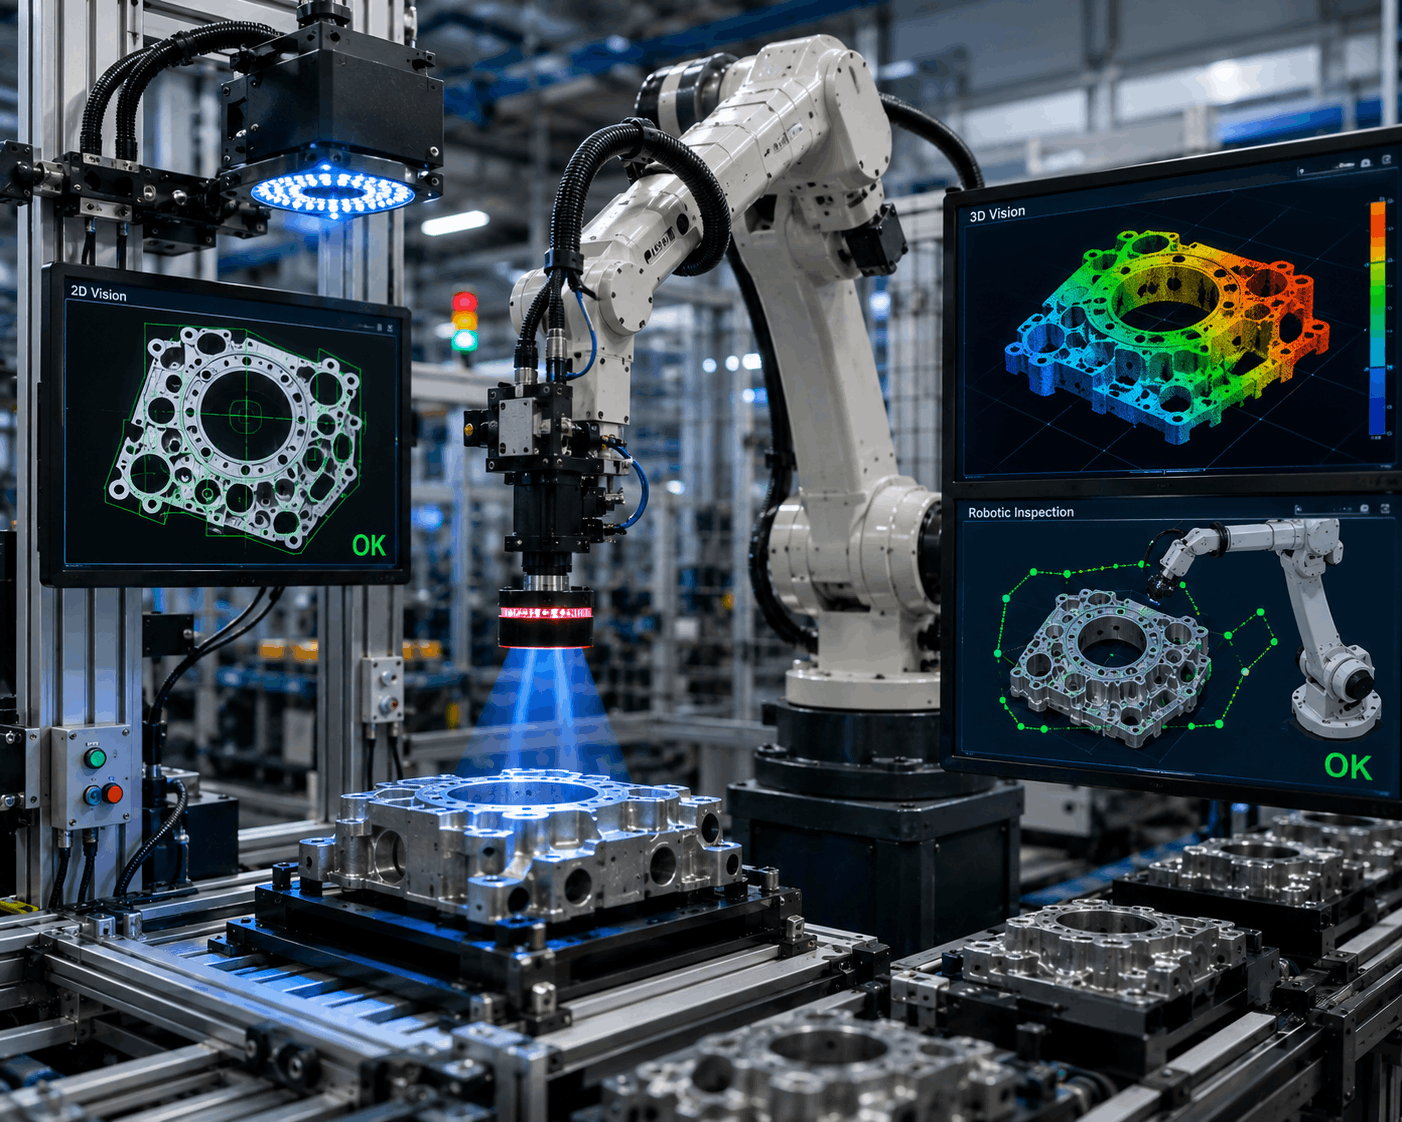
Mahajan Automation develops 2D and 3D machine vision systems based on specific inspection, measurement, and automation requirements. 2D vision supports barcode and QR code reading, OCR, color inspection, label verification, product counting, and presence detection, while 3D vision enables bin picking, dimensional measurement, surface profiling, volume measurement, robot guidance, and weld seam tracking. These solutions provide accurate visual data for quality control and intelligent automation.
Precision Measurement & Metrology
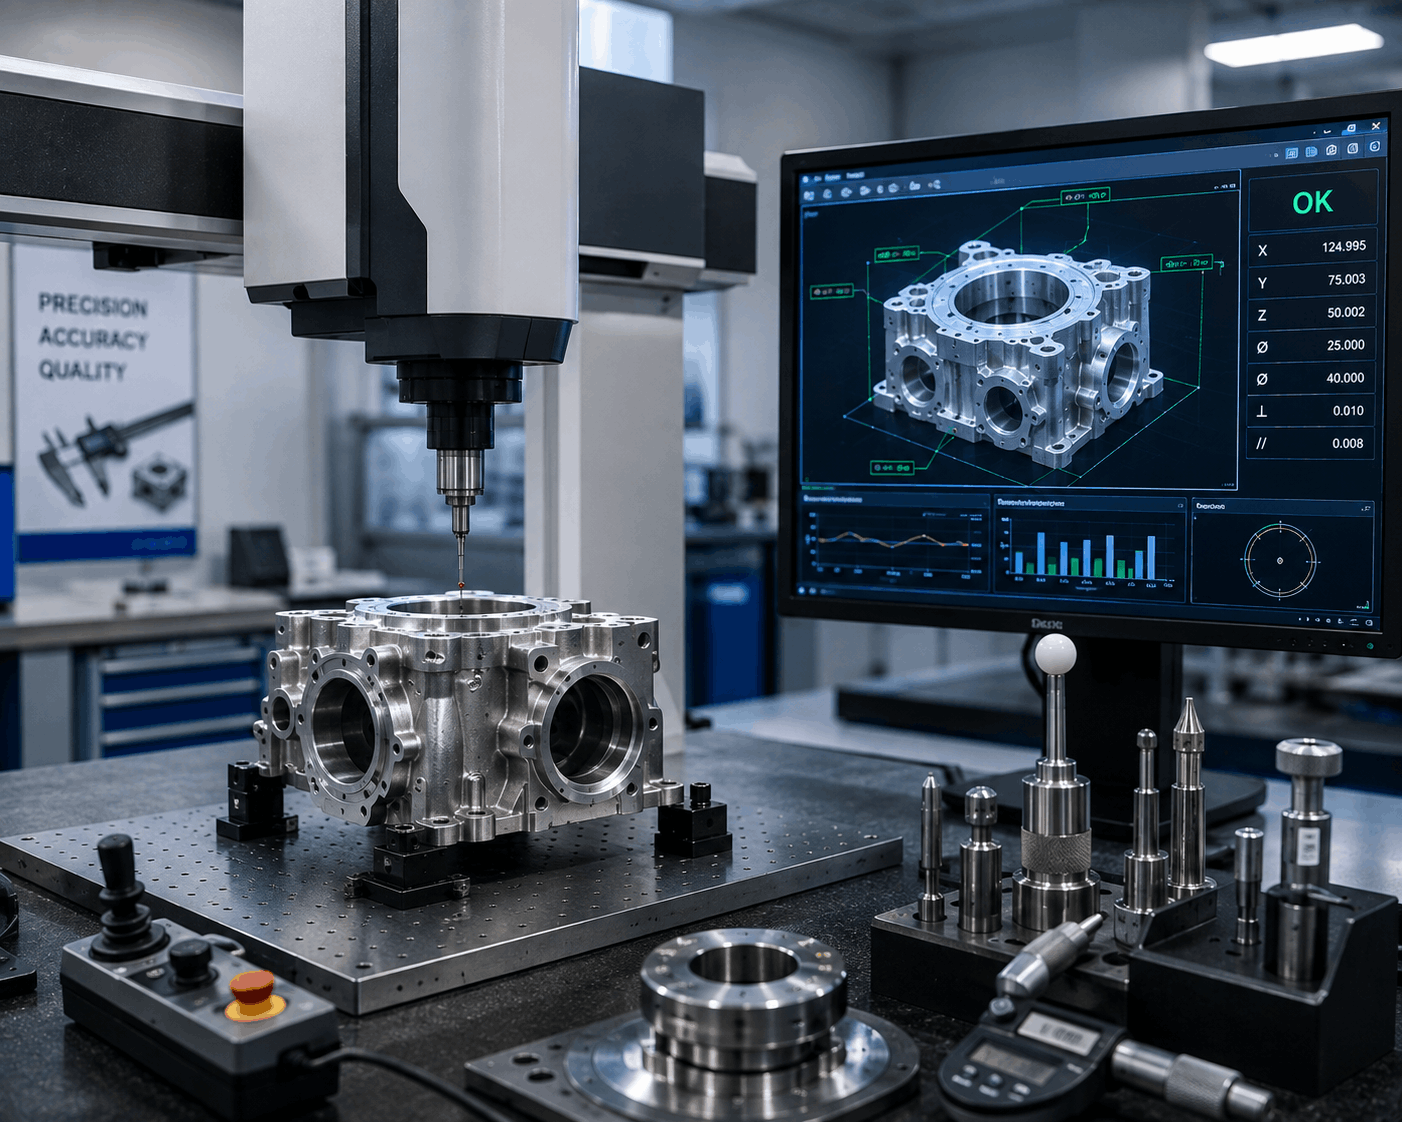
Machine vision-based metrology enables fast, accurate, and non-contact dimensional inspection for industrial components and products. Vision systems can measure length, diameter, gaps, flatness, roundness, position, alignment, and geometric tolerances without physical contact. This helps manufacturers maintain strict quality standards, identify dimensional variations quickly, and reduce inspection time compared with conventional manual measurement methods.
Traceability & Identification Systems
Industrial vision-based traceability systems provide reliable product identification and production tracking throughout the manufacturing process. Solutions support barcode scanning, QR code reading, Data Matrix inspection, OCR verification, part serialization, batch tracking, production history, and database connectivity. By integrating vision data with manufacturing systems, these solutions improve quality documentation, product traceability, and production accountability.
Robotic Machine Vision Applications
Robotic machine vision enables intelligent automation for machine tending, bin picking, pick and place, assembly verification, packaging inspection, welding seam tracking, adhesive bead inspection, paint inspection, palletizing, and depalletizing. Mahajan Automation integrates vision systems with FANUC, ABB, KUKA, Yaskawa, and Kawasaki robots to create flexible automation solutions that can identify product variations, adjust robot movements, and reduce manual programming requirements.
Smart Factory & Industry 4.0 Integration
Smart machine vision systems support Industry 4.0 by connecting automated inspection and production data with PLC, SCADA, MES, ERP, IoT platforms, cloud analytics, OEE dashboards, and SQL databases. Real-time vision data provides greater visibility into product quality and manufacturing performance while supporting production monitoring, process optimization, predictive maintenance, and continuous quality improvement.
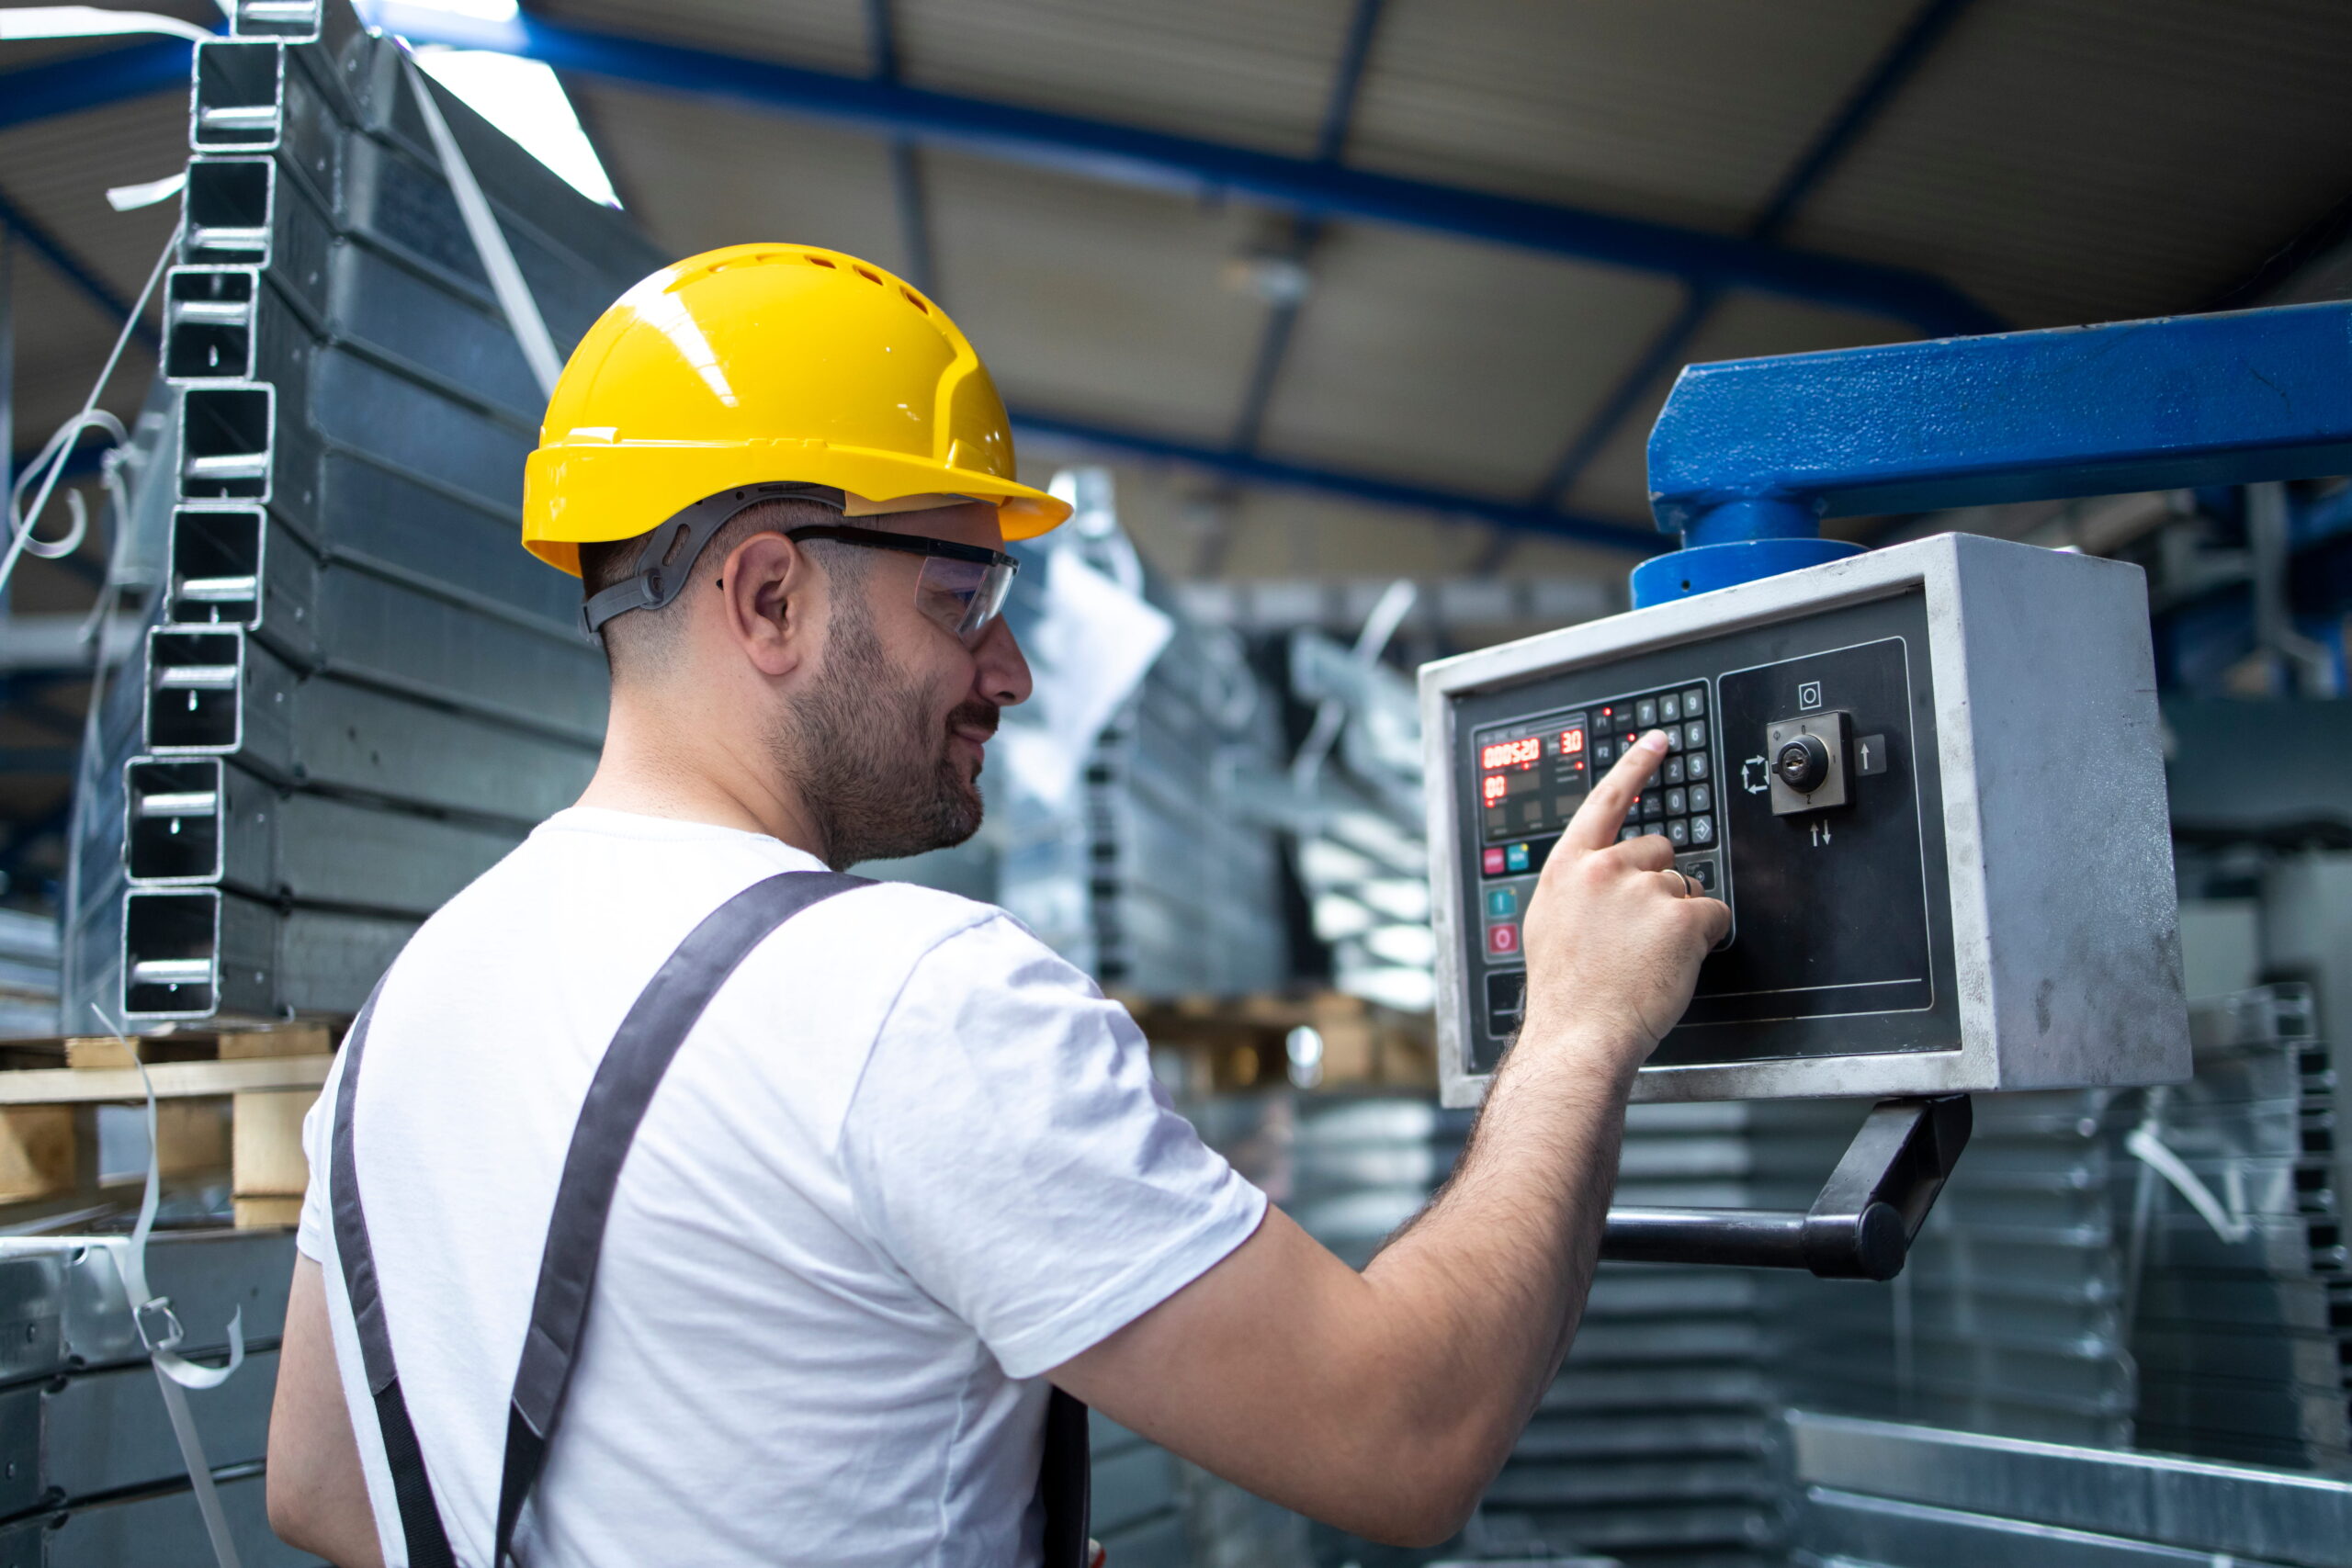
Intelligent Quality Inspection & Defect Detection
Intelligent quality inspection systems use industrial cameras, advanced lighting, and AI vision to detect defects and quality variations in real time. They support surface inspection, dimensional verification, product classification, and automated sorting, helping manufacturers reduce rejection rates, improve consistency, and achieve reliable quality control.
Machine Vision Solutions for Diverse Manufacturing Industries

Automotive & Auto Components
Our machine vision solutions support automotive manufacturing and auto ancillary industries with automated inspection, measurement, assembly verification, and defect detection. Improve component quality, production speed, and manufacturing consistency with reliable vision automation.

Electronics & Electrical Manufacturing
Machine vision enables precise inspection of electronic components, PCBs, electrical parts, labels, and assemblies. Automated quality checks help detect defects, verify component presence, and maintain consistent production standards.

Heavy Engineering & Steel Fabrication
Vision systems support heavy engineering and structural steel applications through dimensional inspection, surface defect detection, weld inspection, and component verification. Improve quality control, reduce manual inspection, and enhance production efficiency.

Consumer Goods & White Goods
Automated vision inspection helps manufacturers inspect appliances, consumer products, assemblies, surfaces, labels, and packaging. High-speed inspection improves product consistency while reducing defects, rejection rates, and manual quality checks.

Pharmaceutical, Medical & Packaging
Machine vision provides reliable inspection for pharmaceutical products, medical devices, packaging, labels, codes, seals, and product identification. Automated inspection improves traceability, quality assurance, and compliance with stringent manufacturing standards.

Food, Chemical, Plastic & Other Industries
Our industrial vision systems serve food and beverage, chemical, plastic, rubber, aerospace, and industrial machinery manufacturing applications. Solutions include defect detection, dimensional inspection, sorting, identification, and automated quality control for diverse production environments.
Benefits of Industrial Machine Vision Solutions
Higher Inspection Accuracy & Consistency
Machine vision detects defects, dimensional variations, and quality issues with a level of precision and repeatability manual inspection can’t consistently match.
Faster, Higher-Speed Quality Control
Vision systems inspect parts in real time at production line speed, removing inspection as a bottleneck in high-volume manufacturing.
Reduced Rejection Rates & Rework
Early, reliable defect detection catches issues before they move downstream, reducing scrap, rework, and warranty costs.
Full Product Traceability
Barcode, QR code, and Data Matrix reading integrated with vision systems gives manufacturers complete batch tracking and production history for every part.
Flexible, Adaptive Automation
AI and deep learning-based vision adapts to product variation and positioning errors, enabling vision-guided robots to handle high-mix production without manual reprogramming.
Frequently Asked Questions FAQ
How does Mahajan Automation design machine vision systems?
Our team begins with a process feasibility study and vision application analysis, then selects the right industrial cameras, lighting, and optics for the specific inspection task. From there we develop the AI/deep learning models, image processing algorithms, and vision software, integrate them with PLCs and robots, and validate the system through FAT and SAT before installation and commissioning.
When is AI vision better than rule-based inspection?
AI and deep learning vision is better suited for complex, inconsistent, or cosmetic defects — such as subtle surface variations, pattern anomalies, or products with natural variation — that traditional rule-based systems struggle to classify reliably. Rule-based vision remains a strong, faster option for well-defined checks like presence/absence, barcode reading, and simple dimensional measurement.
Can machine vision guide industrial robots?
Yes. Vision-guided robotics combines machine vision with robotic automation to locate, identify, and adjust robot movements in real time. This enables applications such as bin picking, pick and place, part localization, conveyor tracking, and machine tending, allowing robots to adapt to product variation and positioning errors without manual reprogramming.
Can vision systems connect with factory automation?
Yes. Our machine vision systems integrate with PLC, SCADA, MES, ERP, and SQL databases, enabling real-time production monitoring, quality data logging, traceability, and analytics. This connectivity supports Industry 4.0-ready manufacturing with centralized visibility into inspection and production performance.
What determines machine vision inspection accuracy?
Inspection accuracy depends on factors such as camera resolution, lighting quality and consistency, lens selection, part positioning, and the inspection algorithm used. Mahajan Automation optimizes each of these elements — along with calibration and, where needed, AI model training — to achieve reliable, repeatable inspection results for each specific application.